Изготовление винтов по чертежам требуется, когда серийные метизы не подходят по размерам, конструкции, материалу или условиям эксплуатации. ООО «МЕК» производит винты по конструкторской документации заказчика: от деталей с изменённой геометрией до изделий со специальной головкой, шлицем и резьбой. Технологию подбираем с учётом назначения крепежа, требуемой точности и последующей обработки.
Пришлите ваши чертежи или эскизы на почту uralmetzakaz@yandex.ru. Доставка по России. Бесплатный расчет стоимости и сроков за 1 день.
Как производитель винтов и других метизов, мы выполняем токарную, автоматную и фрезерную обработку, нарезаем или накатываем резьбу. При необходимости в производственный маршрут включаются шлифование, электроэрозионная обработка, термообработка и нанесение защитного покрытия. Готовые метизы проходят контроль качества по требованиям чертежа.
Какие винты изготавливаем
По чертежам можно изготовить винты, которые отличаются от серийного крепежа одним параметром или всей конструкцией. Для расчёта важны не только диаметр и длина метиза, но и форма головки, вид шлица, параметры резьбы, материал и требования к рабочим поверхностям.
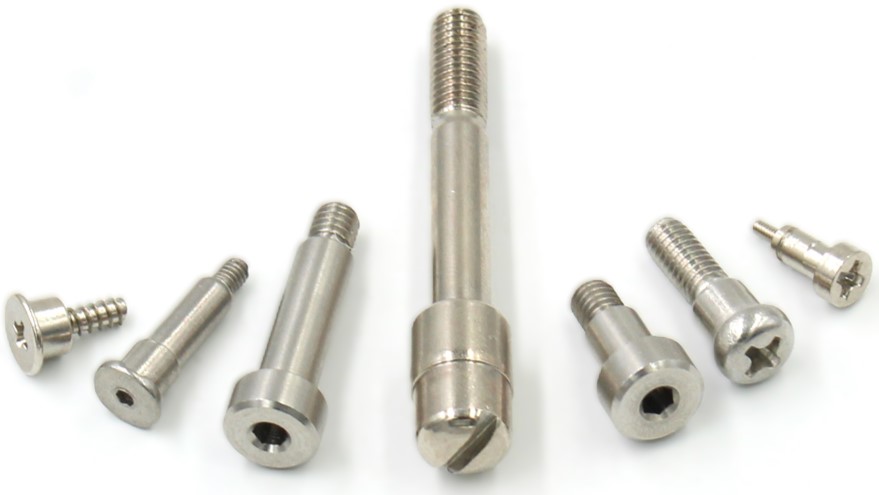
Винты нестандартных размеров и формы
Производим винты с заданной длиной, диаметром стержня и геометрией отдельных участков. Конструкция может включать гладкую и резьбовую части, бурты, упорные поверхности, проточки, канавки, лыски, поперечные или осевые отверстия. Такие метизы применяются в оборудовании, приборных узлах, технологической оснастке и сборочных единицах, где стандартный крепёж невозможно установить без изменения конструкции.
В чертеже следует разделять рабочие, установочные и свободные поверхности. Это позволяет назначить обоснованные допуски, выбрать способ обработки и избежать лишнего удорожания метиза.
Винты со специальной головкой и шлицем
Форма головки выбирается по способу монтажа, доступному пространству и требуемому усилию затяжки. По документации заказчика можно изготовить цилиндрические, конические, плоские, уменьшенные, увеличенные и фасонные головки. На головке выполняются шлицы, внутренние или наружные многогранники, лыски и другие элементы для установки монтажного инструмента.
При проектировании важно указать размеры и глубину шлица, допустимые радиусы и требования к переходу от головки к стержню. Для нагруженных деталей отдельно задаются требования к концентратору напряжений, опорной поверхности и сопряжению с ответной деталью.
Винты с метрической и специальной резьбой
Изготавливаем винты с метрической резьбой крупного и мелкого шага, правого или левого направления. По чертежу могут быть выполнены резьбовые участки разной длины, сочетание резьбы и гладкой посадочной поверхности, специальные заходные фаски и участки для фиксации детали.
Для нестандартной резьбы в документации необходимо обозначить профиль, номинальный диаметр, шаг, направление, длину и поле допуска. Способ формирования резьбы выбирается после оценки материала, геометрии винта, требуемой точности и условий работы соединения.
Технология изготовления винтов по чертежам
Производственный маршрут составляется после анализа чертежа. Последовательность операций зависит от размеров винта, материала, сложности головки и шлица, способа получения резьбы, требований к точности и наличия дополнительной обработки.
Токарная и автоматная обработка винта
На токарных станках с ЧПУ формируются наружные диаметры, торцы, ступени, бурты, канавки, фаски и резьбовые участки. При необходимости выполняются сверление и обработка осевых отверстий.
Для деталей диаметром от 3 до 25 мм и длиной от 0,5 до 200 мм применяется автоматная токарная обработка с ЧПУ. Она подходит для выпуска мелких винтов и других метизов из прутковой заготовки. Более крупные и сложные крепежи обрабатываются на токарных станках с ЧПУ с учётом доступных габаритов оборудования.
Обработка головки и шлица
После токарной операции головка может обрабатываться на фрезерном станке. Выполняются лыски, наружные многогранники, пазы, шлицы и другие элементы, предусмотренные чертежом. Для профилей со сложной геометрией может применяться электроэрозионная обработка.
Способ обработки шлица выбирается по его форме, размерам, глубине и требованиям к точности. Особое внимание уделяется положению шлица относительно оси винта и качеству переходов, поскольку эти параметры влияют на установку инструмента и передачу крутящего момента.
Производственные возможности
Основные возможности оборудования представлены в таблице. Допустимость изготовления конкретного винта определяется после проверки чертежа, соотношения размеров и требуемой последовательности операций.
| Операция | Технические возможности | Применение при изготовлении винтов |
|---|
| Автоматная токарная обработка с ЧПУ | Диаметр 3–25 мм, длина 0,5–200 мм | Мелкие винты и метизы из прутковой заготовки |
| Токарная обработка с ЧПУ | Диаметр до 330 мм, длина до 550 мм | Крупные, ступенчатые и фасонные детали |
| Фрезерная обработка с ЧПУ | До 500 × 1000 мм, высота до 400 мм | Головки, лыски, пазы и специальные шлицы |
| Точная механическая обработка | Точность до 0,005 мм, квалитет 9–10 | Посадочные и функциональные поверхности |
| Обработка поверхности | Шероховатость до Ra 1,6 мкм | Опорные, направляющие и сопрягаемые участки |
Материалы для изготовления винтов
Материал выбирается с учётом нагрузки, температуры, коррозионной среды, массы изделия и требований к электропроводности или износостойкости. Если марка материала определена конструкторской документацией, замена возможна только после согласования с заказчиком.
| Материал | Основные особенности | Типовые требования к изделию |
|---|
| Сталь | Прочность, доступность термообработки и покрытий | Нагруженные соединения и метизы общего назначения |
| Жаропрочная сталь | Сохранение свойств при повышенной температуре | Теплонагруженные узлы и промышленное оборудование |
| Нержавеющая сталь | Коррозионная стойкость и устойчивость к влажной среде | Пищевая, химическая и энергетическая отрасли |
| Медь | Высокая электро- и теплопроводность | Электротехнические и теплотехнические узлы |
| Латунь | Хорошая обрабатываемость и коррозионная стойкость | Приборные, электротехнические и декоративные детали |
| Бронза | Износостойкость и хорошие антифрикционные свойства | Подвижные соединения и специальные механизмы |
| Алюминий | Небольшая масса и устойчивость к коррозии | Облегчённые конструкции и приборные узлы |
| Титан | Высокая удельная прочность и коррозионная стойкость | Ответственные крепежи с ограничением по массе |
| Конструкционные пластики | Химическая стойкость, электроизоляционные или антифрикционные свойства | метизы из фторопласта, капролона и других полимеров |
Контроль качества при изготовлении винтов
Контроль проводится по чертежу и согласованным техническим требованиям. Его объём зависит от назначения винта, точности размеров, типа резьбы и наличия термической или гальванической обработки. Проверяются:
- наружные и внутренние размеры изделия;
- геометрия головки и шлица;
- диаметр, шаг, профиль и длина резьбы;
- соосность, биение и положение функциональных элементов;
- шероховатость контролируемых поверхностей;
- твёрдость после термообработки, если она задана;
- состояние и толщина покрытия согласно требованиям заказа;
- внешний вид, отсутствие заусенцев и повреждений.
Для каждой позиции определяются контролируемые размеры и допустимые отклонения. Требования к протоколам измерений, маркировке, упаковке и сопроводительным документам следует указывать при передаче заказа производителю.
Цена на изготовление винтов по чертежам
Цена рассчитывается после изучения чертежа и технических требований. Даже винты одинакового диаметра могут существенно различаться по трудоёмкости из-за формы головки, точности посадочных участков, вида резьбы и количества дополнительных операций.
| Размер винта | Мелкий опт 20–99 шт., цена от | Крупный опт 100–499 шт., цена от | Серия 500+ шт., цена от |
|---|
| М2–М2,5 | 20 | 14 | 10 |
| М3 | 22 | 16 | 11 |
| М4 | 24 | 17 | 12 |
| М5 | 27 | 20 | 14 |
| М6 | 30 | 22 | 16 |
| М8 | 38 | 28 | 20 |
| М10 | 48 | 35 | 26 |
| М12 | 60 | 44 | 33 |
| М14 | 75 | 55 | 41 |
| М16 | 92 | 68 | 50 |
| М18 | 110 | 82 | 62 |
| М20 | 135 | 100 | 75 |
| М22 | 160 | 120 | 90 |
| М24 | 190 | 145 | 108 |
| М27 | 240 | 180 | 135 |
| М30 | 295 | 220 | 165 |
| М36 | 430 | 325 | 245 |
На стоимость изготовления влияют:
- размеры, масса и конструктивная сложность винта;
- марка материала и вид заготовки;
- количество изделий в заказе;
- допуски, посадки и требования к шероховатости;
- способ изготовления резьбы;
- фрезерная, электроэрозионная и шлифовальная обработка;
- термообработка и защитное покрытие;
- объём контроля и требования к сопроводительным документам.
Для корректного расчёта необходимо оценивать всю совокупность требований. Указание только диаметра и длины винта не позволяет определить окончательную цену и срок производства.
Заказать изготовление винтов по чертежам
Чтобы заказать изготовление винтов, направьте в ООО «МЕК» чертёж и сведения о требуемом количестве. Вместе с документацией желательно указать назначение изделия, условия эксплуатации и требования к контролю, если они не отражены на чертеже. Изготовленные винты и другие метизы доставляем заказчикам по всей России.
Порядок оформления заказа:
- Направьте чертёж винта и при наличии приложите трёхмерную модель.
- Укажите марку материала, количество изделий и требуемый срок.
- Перечислите требования к термообработке, шлифованию и покрытию.
- Сообщите, какие параметры необходимо подтвердить результатами контроля.
- Получите расчёт стоимости и согласуйте технические вопросы перед запуском производства.
Изготовление винтов по чертежам позволяет получить метизы с заданной геометрией, резьбой и свойствами материала. Анализ конструкторской документации до начала производства помогает выбрать подходящую технологию, обеспечить требуемую точность и получить изделия, готовые к применению в составе оборудования или сборочного узла.